مقدمة: لماذا تعتبر صيانة آلات تغليف المأكولات البحرية مهمة
تعمل معدات تغليف المأكولات البحرية في ظل ظروف صعبة بشكل غير عادي. يمكن للرطوبة والملح وزيت السمك والبروتينات والتبريد والغسيل المتكرر أن تسرع من التلوث والتآكل وتآكل المكونات. بدون صيانة وقائية منظمة، يمكن أن تتطور التغييرات الصغيرة في حالة الماكينة إلى فشل في الختم، وأداء تفريغ غير مستقر، ومعدلات رفض أعلى، وتوقف غير مخطط له.
تعتبر الصيانة مهمة بشكل خاص لتغليف التفريغ والتغليف بجو معدّل (MAP)، حيث يؤثر أداء الماكينة بشكل مباشر على الإخلاء واستبدال الغاز واتساق الختم. قد تظل الماكينة تكمل دورتها مع إظهار تدهور مبكر من خلال أوقات تفريغ أطول، أو تتبع غير مستقر للفيلم، أو إنذارات متكررة، أو تغيرات في جودة الختم.
لذلك، يجب أن يجمع برنامج الصيانة الفعال لآلات تغليف المأكولات البحرية بين الفحوصات التشغيلية اليومية، وفحوصات التعقيم الأسبوعية، والفحوصات الميكانيكية الشهرية، ومراقبة الأداء.
يجب أن تتبع الفواصل الزمنية الدقيقة دائماً توصيات الشركة المصنعة للمعدات. قد تتطلب الآلات التي تعمل بنظام الورديات المتعددة أو التي تخضع لغسيل مكثف اهتماماً أكثر تكراراً.
يمكن للمصنّعين الذين يقارنون تقنيات التغليف للأسماك والشرائح والمحار والمنتجات المبردة الأخرى استخدام الصفحة الرئيسية لصناعة المأكولات البحرية والأسماك للحصول على معلومات خاصة بالتطبيق. بالنسبة لتطبيقات ختم الصواني الآلية و MAP، توفر صفحة منتج Smart Sealer مزيداً من المعلومات حول المعدات.
جدول صيانة آلات تغليف المأكولات البحرية
| الفاصل الزمني | التركيز الرئيسي | الهدف |
|---|---|---|
| يومياً | الختم، الفيلم، التفريغ، أجهزة الاستشعار | منع أعطال الإنتاج |
| أسبوعياً | التنظيف، الأدوات، التصريف | السيطرة على التلوث |
| شهرياً | الحالة الميكانيكية وحالة النظام | كشف التآكل المتطور |
| عند الحاجة | الخدمة الفنية | منع التوقف الكبير |
الفحوصات اليومية قبل بدء التشغيل
يعتبر الفحص المنتظم قبل البدء أسرع طريقة لاكتشاف المشاكل قبل دخول المأكولات البحرية إلى خط التغليف.
1. التحقق من وجود رطوبة وبقايا المنتج
افحص الماكينة بحثاً عن مياه راكدة، وبقايا أسماك، وقشور، وزيوت، وشظايا فيلم، وبقايا مواد تنظيف كيميائية.
انتبه بشكل خاص للمناطق المحيطة بأجهزة الاستشعار والأدوات والسيور الناقلة والمكونات الكهربائية. يجب التحقيق في المياه الراكدة المتكررة بدلاً من مجرد إزالتها. قد يكون سوء التصريف، أو التسوية غير الصحيحة، أو ممارسات الغسيل غير المناسبة هي السبب.
2. فحص منطقة الختم
افحص أسطح الختم ومناطق تلامس الصينية بحثاً عن:
- بقايا المأكولات البحرية؛
- الرطوبة؛
- شظايا الفيلم؛
- تلف السطح؛
- أسطح PTFE البالية عند الاقتضاء.
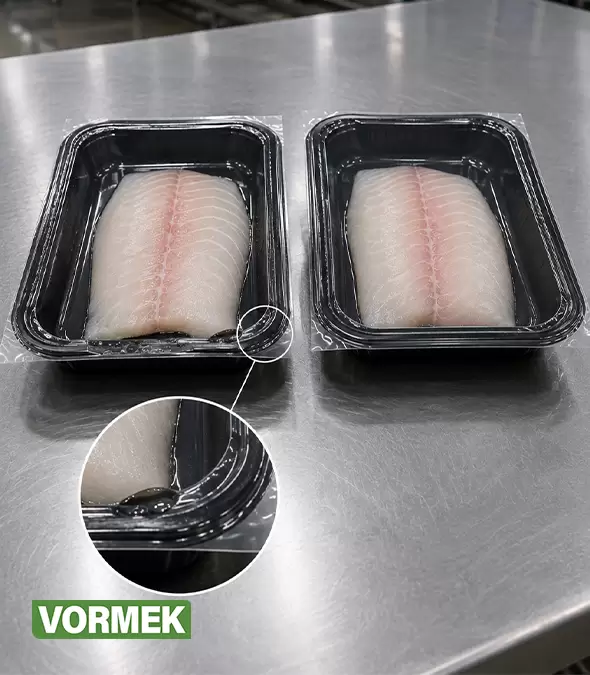
بالنسبة للمأكولات البحرية الرطبة، يمكن أن يخلق فقدان السوائل أو التتبيلة على حافة الصينية قنوات عبر الختم. إذا حدث تلوث الحافة بشكل متكرر، راجع تحميل المنتج بالإضافة إلى حالة الماكينة.
3. فحص الحشيات وأختام التفريغ
افحص الحشيات التي يمكن الوصول إليها بحثاً عن تشققات، أو جروح، أو تسطح، أو تصلب، أو تشوه.
يمكن أن يؤدي تدهور الحشية البسيط إلى زيادة وقت الإخلاء أو خلق ضغط ختم غير متناسق قبل حدوث فشل كامل. سجل التغييرات بحيث يمكن التخطيط للاستبدال بدلاً من إجرائه بعد حدوث عطل.
4. التحقق من تتبع الفيلم
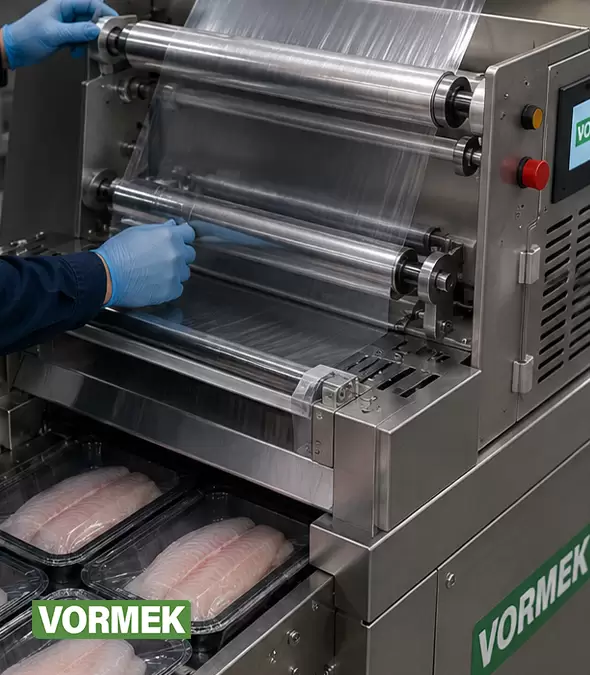
تأكد من تثبيت بكرة الفيلم بشكل صحيح وأنها في المنتصف. يجب أن يتحرك الفيلم بسلاسة دون تجاعيد مفرطة أو انطواء أو انحراف جانبي.
إذا تطلب الفيلم المستقر سابقاً تصحيحاً متكرراً فجأة، افحص البكرات، والأدلة، ومكونات الشد، وأجهزة استشعار التسجيل قبل تغيير معايير الماكينة المُتحقَّق من صحتها.
5. فحص أداء التفريغ
بالنسبة لآلات تغليف المأكولات البحرية بالتفريغ و MAP، راقب:
- ضوضاء مضخة غير عادية؛
- تسرب زيت مرئي؛
- حالة الزيت عند الاقتضاء؛
- خراطيم تالفة؛
- وصلات فضفاضة؛
- قراءات تفريغ غير مستقرة؛
- زيادة وقت الإخلاء.
وقت التفريغ هو مؤشر أداء رئيسي مفيد للصيانة. قد تشير الزيادة التدريجية عن خط الأساس الطبيعي إلى تسرب، أو تدهور المضخة، أو مشاكل في الصمامات، أو قيود في دائرة التفريغ.
6. فحص النظام الهوائي
تحقق من أن ضغط الهواء المضغوط يبقى ضمن النطاق المحدد من قبل الشركة المصنعة للماكينة.
افحص المرشحات، والمنظمات، وفواصل الرطوبة بحثاً عن تلوث أو تراكم مياه. قد يشير التكرار المتكرر للرطوبة إلى مشكلة أوسع في معالجة الهواء المضغوط بدلاً من عطل داخل آلة التغليف نفسها.
7. فحص أجهزة الاستشعار وأنظمة السلامة
افحص مستشعرات الصينية التي يمكن الوصول إليها، وخلايا الفيلم الكهروضوئية، ومستشعرات الموضع، ومفاتيح السلامة.
يمكن أن يتداخل التكثيف، وزيت المأكولات البحرية، وبقايا التنظيف مع تشغيل المستشعر.
يجب أن تعمل الواقيات، والمقابلات، وأنظمة التوقف الطارئ بشكل صحيح أيضاً. لا تتجاوز أبداً جهاز سلامة للحفاظ على الإنتاج.
8. تأكيد معايير التغليف
قبل بدء التشغيل، تأكد من وصفة الإنتاج الصحيحة، بما في ذلك ذات الصلة:
- درجة حرارة الختم؛
- وقت الختم؛
- الضغط؛
- مستوى التفريغ؛
- إعدادات غاز MAP.
هذا مهم بشكل خاص عندما يتعامل نفس الخط مع تنسيقات مختلفة من الصواني أو الفيلم أو المأكولات البحرية.
9. إنتاج عبوات اختبارية قبل الإنتاج الكامل
قم بتشغيل عدة دورات اختبارية وافحص العبوات بحثاً عن استمرارية الختم، والتجاعيد، وموضع الفيلم، ودقة القطع، وتشوه الصينية، وأداء التفريغ.
بالنسبة لمنتجات MAP، يجب أن يتبع التحقق برنامج مراقبة الجودة المُتحقَّق من صحته للمصنّع وقد يشمل اختبار التسرب أو قياس الغاز المتبقي عند الحاجة.
قائمة الفحوصات اليومية لآلة تغليف المأكولات البحرية
| الفحص | الحالة الطبيعية | علامة التحذير |
|---|---|---|
| منطقة الختم | نظيفة | بقايا أو تلف |
| الحشيات | مرنة وسليمة | تشقق أو تشوه |
| الفيلم | في المنتصف ومستقر | تجاعيد أو انحراف |
| التفريغ | متسق مع خط الأساس | إخلاء أطول |
| النظام الهوائي | ضغط مستقر | تسرب أو رطوبة |
| أجهزة الاستشعار | مستجيبة | كشف متقطع |
| أنظمة السلامة | تشغيلية | عطل أو تجاوز |
| العبوات الاختبارية | متسقة | تباين في الختم |
أهم مبدأ في الصيانة اليومية هو تسجيل الانحرافات، وليس فقط حالات الفشل. قد يوفر التغيير الصغير في وقت الدورة، أو الصوت، أو أداء التفريغ، أو مظهر الختم أول إنذار مبكر لتدهور الماكينة المتطور.
مهام التنظيف والتعقيم الأسبوعية
يجب أن تتجاوز الصيانة الأسبوعية تنظيف الإنتاج الروتيني. في منشآت المأكولات البحرية، يمكن أن تتراكم البروتينات والزيوت والملح والقشور والرطوبة حول الأدوات والسيور الناقلة ومكونات مناولة الفيلم، مما يخلق مشاكل صحية وميكانيكية.
يجب أن تتبع إجراءات التنظيف تعليمات الشركة المصنعة للماكينة وبرنامج التعقيم المُتحقَّق من صحته للمنشأة. يجب أيضاً أن تكون المواد الكيميائية والتركيزات ودرجات حرارة المياه متوافقة مع مواد الماكينة.
1. التنظيف العميق لأداة الختم
محطة الختم هي منطقة حرجة لأن التلوث يمكن أن يؤثر مباشرة على سلامة العبوة.
بعد عزل الماكينة بأمان، افحص ونظف ما يمكن الوصول إليه من:
- حواف أداة الختم؛
- مناطق تحديد موضع الصينية؛
- قنوات الحشيات؛
- أسطح تلامس الفيلم؛
- الزوايا والتجاويف.
يمكن لبروتينات الأسماك والزيوت أن تشكل رواسب يصعب إزالتها بعد التعرض المتكرر لدرجات حرارة الختم. يمكن للبقايا أيضاً أن تمنع الصواني من الجلوس بشكل صحيح أو تتداخل مع ضغط الختم الموحد.
حيث تكون الأدوات قابلة للإزالة، اتبع إجراءات الشركة المصنعة للتفكيك والتنظيف وإعادة التركيب.
2. فحص حشيات الختم والتفريغ
بعد التنظيف، افحص الحشيات بحثاً عن:
- تشققات أو جروح؛
- انضغاط دائم؛
- تصلب؛
- انتفاخ؛
- تشوه دائم.
يعتبر تدهور الحشيات مهماً بشكل خاص في معدات التفريغ و MAP. قد لا يوقف التسرب الصغير الإنتاج فوراً ولكنه يمكن أن يزيد تدريجياً من وقت الإخلاء أو يقلل من اتساق العملية.
استبدل المكونات البالية وفقاً لتوصيات الصيانة الوقائية للشركة المصنعة بدلاً من انتظار الفشل الكامل.
3. تنظيف بكرات وأدلة الفيلم
افحص البكرات، والأدلة، ومكونات الشد، وأجهزة استشعار التسجيل التي يمكن الوصول إليها بحثاً عن شظايا فيلم، وبقايا، وتلوث.
يجب أن تدور البكرات بحرية ويجب أن تظل الأدلة محاذية.
إذا أصبح تتبع الفيلم غير مستقر فجأة، افحص مسار الفيلم الميكانيكي قبل تغيير إعدادات الماكينة بشكل متكرر. لا ينبغي استخدام تعديلات المعايير لإخفاء التدهور الميكانيكي.
4. تنظيف السيور الناقلة ومناطق نقل المنتج
يمكن أن تتراكم شظايا المأكولات البحرية والسوائل حول الأحزمة الناقلة، والقضبان التوجيهية، ونقاط النقل.
انتبه بشكل خاص للواجهات والمناطق الموجودة أسفل مكونات الناقل التي يمكن الوصول إليها، حيث قد تبقى بقايا المنتج والرطوبة بعد التنظيف الروتيني.
بعد إعادة التجميع، تحقق من محاذاة الناقل، وحركته، وحراسه قبل إعادة الماكينة إلى الإنتاج.
5. فحص التصريف والمناطق الرطبة
افحص وجود مياه راكدة حول الأدوات، والإطارات، ودعامات الناقل، وأقدام الماكينة.
قد يشير تراكم المياه المتكرر إلى انسداد في التصريف، أو تسوية غير صحيحة، أو أختام تالفة، أو ممارسات غسيل غير مناسبة.
هذا مهم بشكل خاص في بيئات المأكولات البحرية لأن التعرض المستمر للرطوبة والكلوريد يمكن أن يزيد من خطر التآكل، حتى على معدات الفولاذ المقاوم للصدأ.
6. فحص الوصلات الهوائية والتفريغ
افحص مرشحات الهواء وفواصل الرطوبة بحثاً عن تراكم المياه. تحقق أيضاً من خراطيم التفريغ التي يمكن الوصول إليها، والأنابيب، والتجهيزات بحثاً عن تشققات، أو احتكاك، أو تشوه، أو وصلات فضفاضة.
يمكن لتسرب التفريغ الصغير أن يزيد من وقت الإخلاء دون التسبب في فشل فوري للماكينة.
قد تشير الرطوبة المتكررة في النظام الهوائي إلى أن معالجة الهواء المضغوط في المنشأة تتطلب اهتماماً.
7. تنظيف واختبار أجهزة الاستشعار
يمكن أن يتداخل التكثيف، وبقايا المنظفات، وزيت المأكولات البحرية مع أجهزة الاستشعار.
نظف أسطح أجهزة الاستشعار التي يمكن الوصول إليها باستخدام الطرق المعتمدة وتحقق من التشغيل الصحيح بعد التعقيم.
قد يشير الكشف المتقطع عن الصينية، أو أخطاء تسجيل الفيلم، أو انقطاعات الدورة غير المبررة إلى تلوث، أو عدم محاذاة، أو تدهور في المستشعر.
8. حماية المكونات الكهربائية أثناء الغسيل
لا يعني البناء من الفولاذ المقاوم للصدأ أن كل مكون من مكونات الماكينة يمكنه تحمل الغسيل بضغط عالٍ.
الوحدات الكهربائية، ولوحات HMI، والمحركات، والموصلات، وأجهزة الاستشعار لها حدود محددة للحماية من الدخول. اتبع تعليمات الغسيل الخاصة بالشركة المصنعة وافحص التكثيف، أو الأختام التالفة، أو دخول الماء بعد التنظيف.
لا يجوز فتح الوحدات الكهربائية إلا من قبل موظفين مصرح لهم.
9. التحقق من توافق مواد التنظيف الكيميائية
يجب أن تكون مواد التنظيف الكيميائية متوافقة مع الفولاذ المقاوم للصدأ، والبلاستيك، والإيلاستومرات، ومواد الناقل، ومكونات الماكينة الأخرى.
يمكن للتركيز غير الصحيح، أو وقت التلامس المفرط، أو الشطف غير الكافي أن يسرع من تدهور المكونات.
لذلك، يجب على فرق التعقيم والجودة والصيانة تنسيق اختيار المواد الكيميائية وإجراءات التنظيف.
قائمة التنظيف الأسبوعية لآلة تغليف المأكولات البحرية
| المكون | المهمة الأسبوعية | علامة التحذير |
|---|---|---|
| أدوات الختم | تنظيف عميق | بقايا أو تلف |
| الحشيات | فحص | تشققات أو تشوه |
| نظام الفيلم | تنظيف البكرات/الأدلة | مشاكل في التتبع |
| الناقلات | تعقيم مفصل | منتج محتجز |
| التصريف | فحص | مياه راكدة |
| النظام الهوائي | فحص المرشحات | رطوبة متكررة |
| دائرة التفريغ | فحص الخراطيم/التجهيزات | تسرب |
| أجهزة الاستشعار | تنظيف واختبار | أخطاء في الكشف |
التنظيف والتعقيم والصيانة أمور مختلفة
يزيل التنظيف بقايا المنتج والمواد الأخرى. يقلل التعقيم من التلوث الميكروبي باستخدام إجراء مُتحقَّق من صحته. تحافظ الصيانة على الأنظمة الميكانيكية والهوائية والتفريغ والتحكم في التشغيل الصحيح.
في تغليف المأكولات البحرية، تتداخل هذه الأنشطة. قد تبدأ البقايا حول الحشية كقضية تنظيف، وتصبح مصدر قلق للتعقيم، وفي النهاية تتلف الحشية بما يكفي لإنشاء تسرب تفريغ.
بعد التعقيم الأسبوعي، تأكد من إعادة تجميع المكونات بشكل صحيح، واستعادة الحراس، وأن العبوات الاختبارية تلبي المعيار المطلوب قبل إعادة الخط إلى الإنتاج.
الفحوصات الميكانيكية الشهرية
يجب أن تحدد صيانة آلات تغليف المأكولات البحرية الشهرية التدهور الميكانيكي والتفريغ والهوائي ونظام الختم التدريجي قبل أن يتسبب في فشل الإنتاج.
يجب على الفنيين مقارنة أداء الماكينة الحالي بخطوط الأساس المحددة بدلاً من مجرد تأكيد أن المعدات لا تزال تعمل. يجب أن تتبع فترات الفحص دائماً توصيات الشركة المصنعة وقد تحتاج إلى أن تكون أقصر على خطوط المأكولات البحرية عالية الإنتاجية ومتعددة الورديات.
1. فحص المحامل والمكونات المتحركة
افحص المحامل التي يمكن الوصول إليها، والأعمدة، والأدلة، والوصلات بحثاً عن:
- ارتخاء مفرط؛
- ضوضاء غير طبيعية؛
- اهتزاز؛
- تآكل؛
- حركة غير منتظمة.
يمكن أن تشير التغييرات في الصوت أو الاهتزاز إلى تآكل متطور قبل فشل المكون.
يجب أن يتبع التشحيم النوع والكمية والفاصل الزمني المحدد من قبل الشركة المصنعة. عند الاقتضاء، استخدم مواد تشحيم مناسبة للطعام وتجنب الإفراط في التشحيم.
2. فحص الأحزمة والسلاسل والمحركات
افحص مكونات القيادة بحثاً عن شد غير صحيح، وتشقق، وتآكل غير طبيعي، وعدم محاذاة، ومثبتات فضفاضة.
إذا تطلب الحزام أو السلسلة تعديلاً بشكل متكرر، تحقق من السبب بدلاً من إعادة شده باستمرار.
يجب أيضاً فحص علب التروس والمحركات والآليات المؤازرة بحثاً عن ضوضاء أو حركة غير طبيعية وفقاً لإجراءات الصيانة الخاصة بالشركة المصنعة.
3. فحص نظام الختم
افحص مكونات الختم ذات الصلة، بما في ذلك:
- عناصر التسخين؛
- أجهزة استشعار درجة الحرارة؛
- ألواح الختم؛
- الحشيات؛
- أسطح PTFE عند الاقتضاء؛
- محاذاة الأدوات.
إذا بدأت مجموعات الصواني والأفلام الموثوقة سابقاً في إنتاج ختمات غير متسقة، تحقق من الماكينة قبل تغيير المعايير المُتحقَّق من صحتها.
يمكن أن ينتج عن التسخين غير المتساوي، أو تدهور الحشيات، أو تآكل الأدوات، أو المحاذاة غير الصحيحة عيوباً قد تظهر في البداية كمشاكل في مادة التغليف.
4. التحقق من أداء درجة الحرارة
عندما تتطلب ذلك برنامج الصيانة أو الجودة، تحقق من درجة حرارة الختم باستخدام طريقة معايرة مناسبة.
تحقق من القراءات غير المستقرة، أو التجاوز المفرط، أو التسخين البطيء بشكل غير معتاد، أو الختم غير المتسق عند إعدادات غير متغيرة.
يمكن أن يؤدي الاستمرار في زيادة درجة حرارة الختم للتعويض عن الختمات الضعيفة إلى إخفاء مشاكل السخان أو المستشعر أو الأداة وقد يتسبب في النهاية في تشوه الفيلم أو تشوه الصينية.
5. تقييم أداء نظام التفريغ
بالنسبة لآلات تغليف المأكولات البحرية بالتفريغ و MAP، قم بتقييم كل من المضخة ودائرة التفريغ الكاملة.
اعتماداً على تصميم المعدات، تحقق من:
- حالة الزيت ومستواه؛
- المرشحات؛
- ضوضاء المضخة؛
- درجة حرارة التشغيل؛
- وقت الإخلاء؛
- مستوى التفريغ القابل للتحقيق.
اتبع وقت الإخلاء مقابل خط الأساس الطبيعي للماكينة.
على سبيل المثال:
خط الأساس: 4.2 ثانية → الحالي: 5.0 ثانية
قد تظل الماكينة تصل إلى هدفها، لكن الزيادة بنسبة 19% تقريباً تستدعي التحقيق.
تشمل الأسباب المحتملة تدهور المضخة، أو الزيت الملوث، أو تسرب الحشيات، أو خراطيم تالفة، أو مشاكل في الصمامات، أو قيود في دائرة التفريغ.
لا تفترض تلقائياً أن المضخة هي المسؤولة. يمكن لتسرب صغير نسبياً في مكان آخر في النظام أن ينتج أعراضاً مماثلة.
6. فحص المكونات الهوائية
افحص الأسطوانات التي يمكن الوصول إليها، والصمامات، والأنابيب، والتجهيزات، والمرشحات، والمنظمات.
استمع لتسرب الهواء ولاحظ حركة المشغل. يمكن أن تشير الحركة البطيئة أو غير المنتظمة إلى مشاكل في الضغط، أو تلوث، أو عطل في الصمام، أو تآكل المكونات.
حتى تسربات الهواء المضغوط الصغيرة تزيد من استهلاك الطاقة ويمكن أن تؤثر في النهاية على أداء الماكينة.
7. فحص محاذاة الأدوات والمثبتات
يمكن أن تؤدي دورات الماكينة المتكررة إلى تخفيف المثبتات تدريجياً أو التأثير على محاذاة الأدوات.
يمكن أن يتسبب سوء المحاذاة على آلة ختم الصواني للمأكولات البحرية في:
- ختمات غير متساوية؛
- صواني تالفة؛
- قطع غير دقيق للفيلم؛
- تآكل متسارع للأدوات.
لذلك، يجب مشاركة معدلات الرفض المتزايدة مع موظفي الصيانة بدلاً من معاملتها فقط كقضية مراقبة جودة.
8. فحص الحالة الكهربائية ومراجعة الإنذارات
يجب أن يقوم موظفون مصرح لهم بإجراء الفحص الكهربائي.
في بيئات المأكولات البحرية الرطبة، افحص المكونات المناسبة بحثاً عن كابلات تالفة، أو وصلات فضفاضة، أو تكثيف، أو تآكل، أو ارتفاع في درجة الحرارة.
يجب أيضاً مراجعة تاريخ أعطال الماكينة بحثاً عن تكرار:
- انتهاء وقت التفريغ؛
- انحرافات درجة الحرارة؛
- أعطال الضغط؛
- أخطاء المستشعر؛
- إنذارات موضع الفيلم؛
- أعطال المحرك.
قد يكون الإنذار الواحد عرضياً. تشير التكرارات المتكررة إلى اتجاه يتطلب التحقيق.
قائمة الصيانة الشهرية لآلة تغليف المأكولات البحرية
| النظام | الفحص | علامة التحذير |
|---|---|---|
| المحامل | التآكل والحركة | ضوضاء أو اهتزاز |
| المحركات | الشد والمحاذاة | تعديل متكرر |
| الختم | حالة الأداة والسخان | ختمات غير متساوية |
| درجة الحرارة | الاستقرار | انحراف أو تجاوز |
| التفريغ | المضخة والإخلاء | دورة أطول |
| النظام الهوائي | الأسطوانات والصمامات | تسرب |
| الأدوات | المحاذاة | تلف الصينية/الفيلم |
| النظام الكهربائي | الوصلات والوحدة | رطوبة/ارتفاع حرارة |
| أنظمة التحكم | تاريخ الإنذارات | أعطال متكررة |
تتبع مؤشرات الأداء الرئيسية للصيانة قبل الفشل
تصبح سجلات الصيانة أكثر فائدة عندما يتم تتبع مؤشرات الأداء القابلة للقياس بمرور الوقت.
تشمل مؤشرات الأداء الرئيسية المفيدة:
- وقت إخلاء التفريغ؛
- معدل رفض الختم؛
- أعطال تتبع الفيلم؛
- التوقفات غير المخطط لها؛
- الإنذارات المتكررة.
نمط التدهور النموذجي هو:
أداء مستقر → انحراف صغير → انحراف متكرر → فقدان الجودة → توقف
يجب أن تتدخل الصيانة الوقائية خلال مرحلتي الانحراف الأولى.
بالنسبة لمصنّعي المأكولات البحرية الذين يتعاملون مع منتجات قصيرة مدة الصلاحية، هذا مهم بشكل خاص لأن إيقاف خط التغليف غير المتوقع يمكن أن يخلق بسرعة عنق زجاجة بينما يستمر المنتج في الوصول من المعالجة الأولية.
الهدف ليس ببساطة إصلاح المكونات الفاشلة، ولكن اكتشاف تدهور الأداء في وقت مبكر بما يكفي لجدولة الإجراء التصحيحي.
متى يجب طلب الخدمة
يمكن للصيانة الوقائية الروتينية حل العديد من مشاكل آلات تغليف المأكولات البحرية، ولكن الأعطال المستمرة أو المتعلقة بالسلامة أو المعقدة تقنياً تتطلب موظفي خدمة مؤهلين.
يمكن أن يؤدي استمرار الإنتاج مع عطل متطور إلى تحويل مشكلة صغيرة إلى أدوات تالفة، أو عبوات مرفوضة، أو توقف ممتد.
تدهور أداء التفريغ
إذا استمر وقت الإخلاء في الزيادة بعد فحص الحشيات والخراطيم والوصلات التي يمكن الوصول إليها، فقد يكون التشخيص الإضافي ضرورياً.
تشمل الأسباب المحتملة:
- تدهور مضخة التفريغ؛
- تسرب داخلي؛
- عطل في الصمام؛
- أختام تالفة؛
- قيود في دائرة التفريغ؛
- أعطال في نظام التحكم.
تعتبر الخدمة المهنية مهمة بشكل خاص عندما لا تتمكن آلة التفريغ أو MAP من تحقيق مستوى التفريغ المُتحقَّق من صحته أو أداء الدورة الطبيعي باستمرار.
فشل الختم المستمر
تحقق أولاً من نظافة حافة الصينية، وحالة الفيلم، ودرجة الحرارة، والضغط، وزمن المكوث، وحالة الأداة المرئية.
إذا استمرت عيوب الختم على الرغم من المواد الصحيحة والمعايير المُتحقَّق من صحتها، تحقق من مشاكل السخان المحتملة، أو أخطاء مستشعر درجة الحرارة، أو الضغط غير المتساوي، أو تآكل الأداة، أو عدم المحاذاة.
لا تزيد باستمرار من درجة حرارة الختم للتعويض عن عطل غير محلول. قد يخفي هذا المشكلة مع زيادة وقت الدورة أو التسبب في تشوه الفيلم والصينية.
ضوضاء أو اهتزاز أو حركة غير طبيعية
يجب التحقيق فوراً في الطحن الجديد، أو الطرق، أو الخدش، أو الاهتزاز المفرط، أو حركة الماكينة غير المنتظمة.
تشمل الأسباب المحتملة محامل، أو أدلة، أو أعمدة، أو محركات، أو سلاسل، أو أدوات بالية.
يمكن أن يسمح التدخل المبكر بإجراء الإصلاحات أثناء التوقف المخطط له قبل حدوث تلف ثانوي.
أعطال كهربائية أو تحكم متكررة
تتطلب إنذارات المحرك أو المستشعر أو درجة الحرارة أو نظام السلامة المتكررة تحقيقاً مؤهلاً.
قد تؤدي إعادة تشغيل الماكينة إلى مسح الإنذار مؤقتاً، لكن الأعطال المتكررة تشير إلى مشكلة لم يتم حلها.
لا ينبغي أبداً التعامل مع ارتفاع الحرارة الكهربائي، أو أعطال دائرة السلامة المتكررة، أو انقطاعات التحكم غير المبررة كظروف تشغيل طبيعية.
زيادة معدلات رفض التغليف
يمكن أن توفر بيانات الجودة إنذاراً مبكراً لتدهور الماكينة.
إذا زادت عيوب الختم، أو التجاعيد، أو أخطاء القطع، أو عدم اتساق التفريغ بينما يظل المنتج والصينية والفيلم دون تغيير، فافحص المعدات.
قد يشير ارتفاع معدل الرفض إلى تآكل الأدوات، أو عدم استقرار درجة الحرارة، أو مشاكل في محرك الفيلم، أو تباين في الضغط، أو أخطاء في المحاذاة.
المؤشر المهم ليس نسبة رفض عالمية، ولكن انحراف مستمر عن خط الأساس المحدد للمصنّع.
إيقاف الإنتاج عندما تتأثر السلامة
أوقف الماكينة وأشرك موظفين مؤهلين عندما يكون هناك دليل على:
- مقابلات سلامة تالفة؛
- مكونات كهربائية مكشوفة؛
- دخان أو رائحة احتراق؛
- ارتفاع حرارة شديد؛
- حركة غير خاضعة للرقابة؛
- تلف ميكانيكي كبير؛
- فشل متكرر لنظام السلامة.
لا تتجاوز أبداً جهاز سلامة للحفاظ على الإنتاج.
كيفية تقليل وقت توقف آلة تغليف المأكولات البحرية
يجب إدارة الصيانة الفعالة كبرنامج موثوقية بدلاً من سلسلة من الإصلاحات الطارئة.
سجل أوقات دورات التفريغ، ورفض الختم، والإنذارات المتكررة، والمكونات المستبدلة، والتوقفات غير المخطط لها، وتدخلات الخدمة. تساعد البيانات التاريخية فرق الصيانة في تحديد التدهور التدريجي والتمييز بين الحوادث المعزولة والأعطال المتكررة.
يجب أيضاً تحديد قطع الغيار الحرجة وفقاً لتكوين الماكينة، وتأثير الفشل، ومدة تسليم المورد. يمكن أن يؤدي الاحتفاظ بمكونات التآكل المناسبة إلى تقليل وقت التوقف بشكل كبير عندما يصبح الاستبدال ضرورياً.
تدريب المشغلين مهم بنفس القدر. يتفاعل المشغلون مع معدات التغليف طوال كل وردية وغالباً ما يكونون أول من يلاحظ التغييرات في صوت الماكينة، أو حركة الفيلم، أو وقت الدورة، أو مظهر الختم.
بالنسبة للمصنّعين الذين يخططون لسعة تغليف جديدة للمأكولات البحرية، يجب النظر في قابلية الصيانة جنباً إلى جنب مع الإنتاج. تؤثر إمكانية الوصول الصحية، وملاءمة الغسيل، والوصول إلى الأدوات، وتوافر قطع الغيار، والدعم الفني جميعها على موثوقية الخط على المدى الطويل.
يمكن للمصنّعين استكشاف الحلول الخاصة بالتطبيق من خلال الصفحة الرئيسية لصناعة المأكولات البحرية والأسماك. يمكن أيضاً ربط المعلومات حول ختم الصواني الآلي وتكوينات MAP داخلياً من خلال صفحة منتج Smart Sealer.
الخلاصة: الصيانة الوقائية تحمي أداء تغليف المأكولات البحرية
تتعرض معدات تغليف المأكولات البحرية والأسماك لتعرض مستمر للرطوبة والملح والبروتينات والزيوت وعمليات التعقيم. يساعد برنامج الصيانة المنظم في التحكم في التلوث الناتج والتآكل وتدهور الأداء.
يمكن تلخيص استراتيجية الصيانة ببساطة:
يومياً: فحص الختم والفيلم والتفريغ والنظام الهوائي وأجهزة الاستشعار وأنظمة السلامة.
أسبوعياً: تنظيف عميق للأدوات والناقلات وفحص الحشيات والتصريف وأجهزة الاستشعار ووصلات التفريغ.
شهرياً: تقييم المحركات ومكونات الختم والتحكم في درجة الحرارة وأداء التفريغ والنظام الهوائي والأدوات وتاريخ الأعطال.
عند الحاجة: إشراك فنيين مؤهلين عندما تصبح الأعطال مستمرة أو معقدة أو متعلقة بالسلامة.
الأهم من ذلك، راقب الاتجاهات. يمكن أن تشير دورات التفريغ الأطول، أو معدلات الرفض المتزايدة، أو الإنذارات المتكررة، أو الاهتزاز غير الطبيعي إلى تدهور قبل توقف الماكينة.
بالنسبة لمصنّعي المأكولات البحرية، تدعم الصيانة الوقائية أكثر من مجرد موثوقية المعدات. تساهم في سلامة الختم المتسقة، والتشغيل الصحي، وانخفاض معدلات الرفض، وتوفر خط التغليف المتوقع.
الهدف واضح ومباشر: اكتشاف التدهور عندما لا يزال مهمة صيانة، وليس بعد أن يصبح توقفاً في الإنتاج.
الأسئلة الشائعة حول صيانة آلات تغليف المأكولات البحرية
كم مرة يجب صيانة آلة تغليف المأكولات البحرية؟
يجب عادةً إجراء الفحوصات الأساسية قبل الإنتاج، بينما يجب أن تتبع التنظيف الأعمق والفحوصات الميكانيكية جدول صيانة الشركة المصنعة للمعدات وبرنامج التعقيم الخاص بالمصنّع. قد تتطلب خطوط الورديات المتعددة فترات زمنية أقصر.
ما الذي يجب فحصه يومياً على آلة تغليف الأسماك؟
يجب أن تغطي الفحوصات اليومية أسطح الختم، والحشيات، وتتبع الفيلم، وأداء التفريغ، والضغط الهوائي، وأجهزة الاستشعار، وأجهزة السلامة، وجودة العبوة الاختبارية.
لماذا ينخفض أداء التفريغ على آلات تغليف المأكولات البحرية؟
تشمل الأسباب المحتملة حشيات متسربة، أو خراطيم تالفة، أو تجهيزات فضفاضة، أو مشاكل في الصمامات، أو قيود، أو تدهور المضخة، أو تغيرات في حالة زيت مضخة التفريغ. تساعد مقارنة وقت الإخلاء ببيانات خط الأساس التاريخية في تحديد فقدان الأداء التدريجي.
لماذا تنتج آلة ختم الصواني للمأكولات البحرية ختمات ضعيفة؟
تشمل الأسباب الشائعة حواف صينية ملوثة، أو معايير غير صحيحة، أو مواد تغليف غير متوافقة، أو حشيات تالفة، أو ضغط ختم غير متساوٍ، أو مشاكل في السخان، أو تآكل الأدوات.
هل يمكن غسل آلات تغليف المأكولات البحرية بالضغط؟
فقط عندما تكون الماكينة والمكونات ذات الصلة مصممة ومصنفة بشكل خاص لطريقة الغسيل المقصودة. لا يعني البناء من الفولاذ المقاوم للصدأ وحده أن كل مكون يمكنه تحمل الماء عالي الضغط.
ما هي العلامات التي تشير إلى أن آلة تغليف المأكولات البحرية تحتاج إلى خدمة؟
يعد وقت التفريغ المتزايد، والإنذارات المتكررة، والاهتزاز غير الطبيعي، ودرجة حرارة الختم غير المستقرة، وتسرب الهواء المستمر، وأعطال المستشعرات المتكررة، ومعدلات الرفض المتزايدة علامات تحذير شائعة.
كيف تقلل الصيانة الوقائية من وقت توقف آلة التغليف؟
تحدد الصيانة الوقائية التآكل والتلوث والتسرب وانحراف الأداء قبل الفشل الكبير. يسمح تتبع مؤشرات الأداء الرئيسية للماكينة أيضاً بجدولة الأعمال التصحيحية أثناء التوقف المخطط له.
هل تختلف الصيانة لآلات تغليف MAP للمأكولات البحرية؟
نعم. تتطلب معدات MAP اهتماماً إضافياً بسلامة التفريغ، وتوصيل الغاز، والصمامات، وأداء الختم، واتساق العملية لأن الإخلاء القابل للتكرار واستبدال الغاز والختم ضروريان للتحكم في الغلاف الجوي.
قائمة الصيانة النهائية لآلة تغليف المأكولات البحرية
| التكرار | الإجراءات الأساسية |
|---|---|
| يومياً | الختم، الفيلم، التفريغ، النظام الهوائي، أجهزة الاستشعار، السلامة |
| أسبوعياً | تنظيف عميق، الحشيات، التصريف، وصلات التفريغ |
| شهرياً | المحركات، الأدوات، درجة الحرارة، التفريغ، الأنظمة الكهربائية |
| باستمرار | تتبع الرفض والإنذارات وتغييرات وقت الدورة |
| عند الحاجة | جدولة خدمة فنية مؤهلة |
يحول برنامج الصيانة المنضبط صيانة آلات تغليف المأكولات البحرية من نشاط إصلاح تفاعلي إلى استراتيجية عملية لحماية وقت التشغيل وجودة التغليف وكفاءة الإنتاج.